So sánh model máy
So sánh máy ép nóng, ép lạnh và máy nhỏ theo công suất mẻ.
Mở trang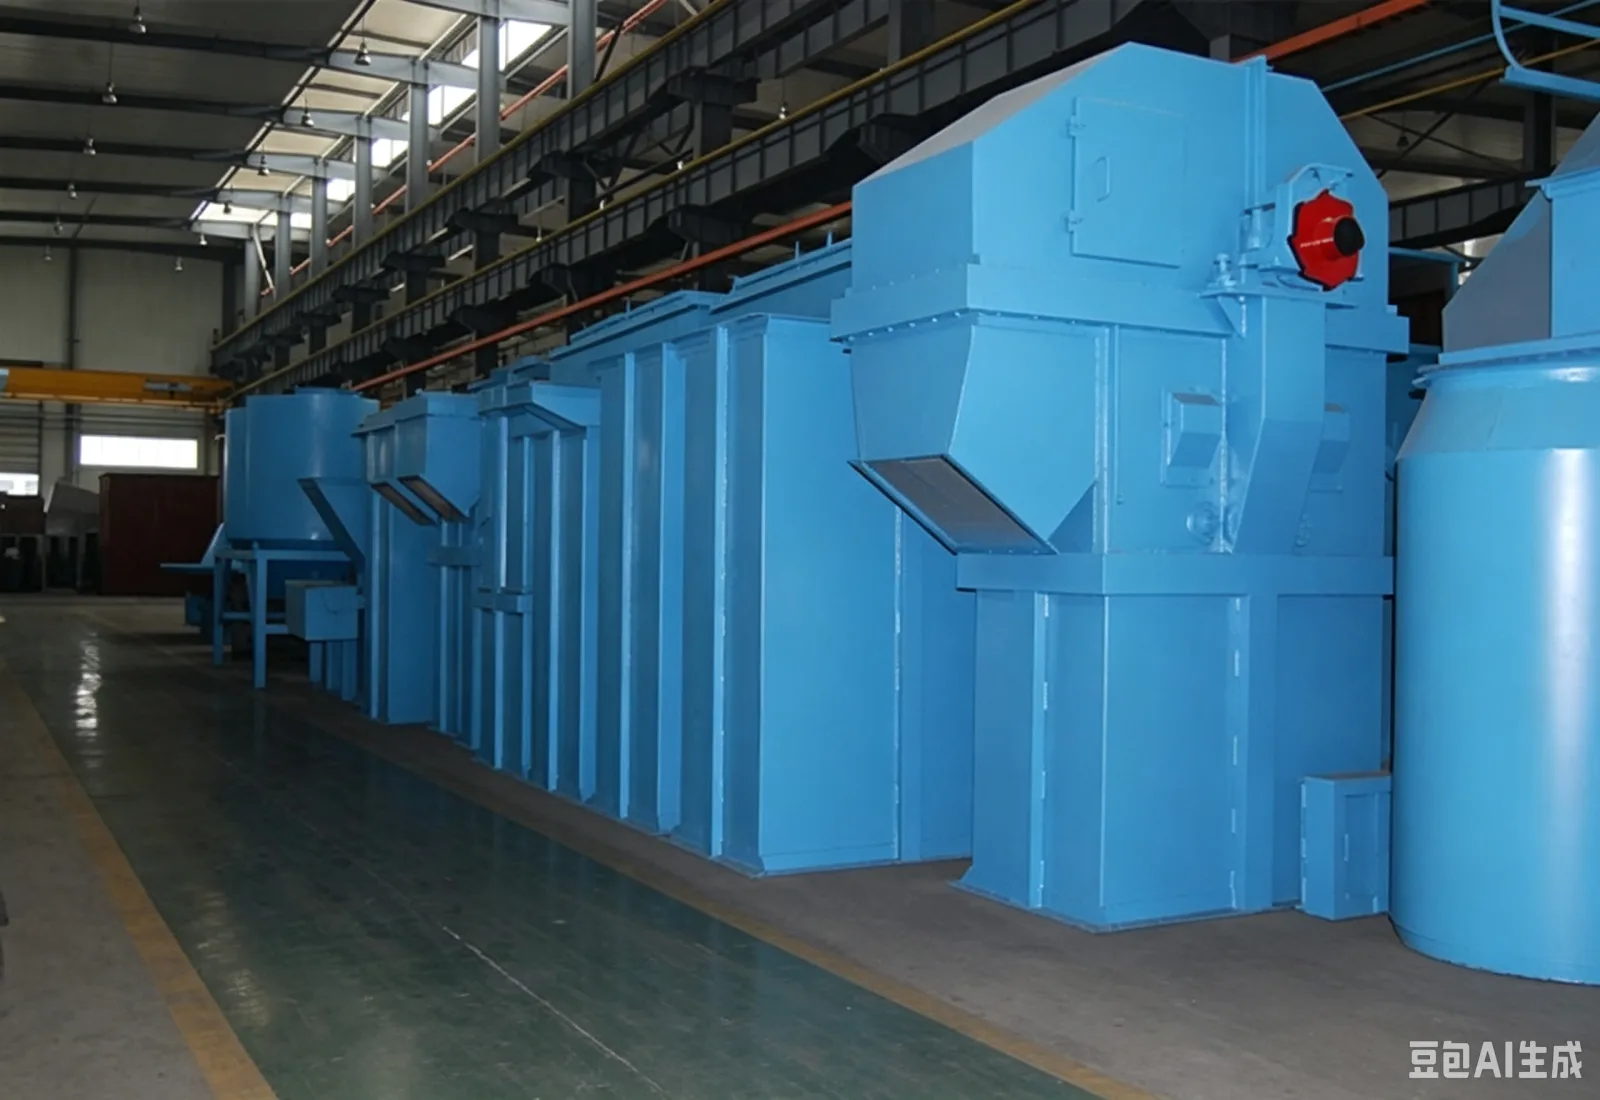
Gàu tải xích bản NE dùng xích bản làm bộ phận kéo, các gàu được bố trí liên tục dọc theo xích, phù hợp với bột, hạt rời hoặc vật liệu cục nhỏ đạt điều kiện cần nạp liệu liên tục và chuyển tải theo phương đứng. Việc thiết bị có phù hợp hay không cần được xác nhận tổng hợp theo mức va đập của vật liệu lên gàu, tải trọng xích, chiều cao nâng, đặc tính xả liệu và điều kiện bảo dưỡng tại mặt bằng.
Ngoài gàu và xích bản, còn phải xác nhận bộ truyền động ở đầu dẫn động, đĩa xích, cơ cấu căng băng, thân máy, phần đệm tại cửa cấp liệu và cửa bảo dưỡng. Vật liệu rơi thẳng vào gàu có thể làm thay đổi lực tác dụng lên xích và tình trạng tích liệu ở chân máy, vì vậy cách cấp liệu, hướng dòng liệu và biện pháp đệm phải được ghi vào dữ liệu đầu vào thiết kế. Với vật liệu mài mòn mạnh hoặc nhiệt độ tương đối cao, cần nêu rõ vật liệu chế tạo gàu, xích và bộ phận làm kín.
Gàu tải NE thường thực hiện việc đưa vật liệu lên bằng hệ gàu liên tục và xích bản; nhịp cấp liệu, mức nạp đầy gàu và lực tác dụng lên xích phải được xem xét đồng thời. Nếu phía trên có những đợt liệu rơi xuống với lưu lượng lớn theo chu kỳ, thiết bị có thể quá tải trong thời gian ngắn, ngay cả khi năng suất trung bình vẫn đáp ứng yêu cầu. Phương án dự án cần nêu rõ lưu lượng cấp liệu đỉnh, vị trí va đập của vật liệu, kết cấu đệm và điều kiện khởi động khi đầy tải, chứ không chỉ đưa ra một con số tấn/giờ danh nghĩa.
| Bộ phận | Chức năng chính | Điểm cần xác nhận tại hiện trường |
|---|---|---|
| Xích bản | Chịu tải kéo và dẫn động gàu | Bước xích, độ bền, bôi trơn, cách nối và hành trình căng băng |
| Gàu | Nhận liệu, nâng và xả liệu | Thể tích, khoảng cách, vật liệu, mài mòn và cách bắt chặt |
| Đĩa xích và đầu dẫn động | Truyền lực dẫn động và định hướng | Chiều dẫn động, bảo dưỡng, vỏ che và che chắn an toàn |
| Cụm chân máy | Nhận vật liệu và điều chỉnh sức căng xích | Vệ sinh tích liệu, căng băng, đệm cấp liệu và cửa quan sát |
| Thân máy và sàn thao tác | Tạo đường dẫn kín và bảo đảm điều kiện bảo dưỡng | Nối các đoạn, làm kín, cửa bảo dưỡng, sàn và thang |
Cửa cấp liệu nên được thiết kế sao cho vật liệu đi vào gàu chứ không va đập trực tiếp vào xích và thân máy. Hướng, góc nghiêng của máng xả và khả năng tiếp nhận của thiết bị phía sau phải phù hợp với quỹ đạo xả liệu ở đầu dẫn động. Hệ thống điều khiển có thể được cấu hình theo yêu cầu dự án với các tín hiệu tốc độ, nghẹt liệu, mức liệu, nhiệt độ, rung động và dừng khẩn; logic báo động, dừng máy và khôi phục của các tín hiệu này phải được xác nhận cùng với thiết bị trước và sau.
Chỉ kiểm tra xích, gàu, đĩa xích, cơ cấu căng băng và tích liệu ở chân máy khi thiết bị đã dừng, đã ngắt điện và không còn vật liệu từ phía trên. Khi xích phát ra tiếng bất thường, gàu cọ xát, sản lượng nâng giảm hoặc xuất hiện liệu hồi ở đầu dẫn động, không nên tiếp tục chạy đầy tải. Trước hết hãy kiểm tra cấp liệu, tích liệu, độ đồng tâm, độ siết chặt và mức mài mòn, sau đó mới điều chỉnh theo kết quả kiểm tra; kế hoạch phụ tùng tối thiểu phải bao phủ các chi tiết làm kín, bắt chặt và mau mòn thông dụng.
Nghiệm thu có tải cần ghi nhận độ ổn định vận chuyển, mức nạp gàu, xả liệu, hoạt động của xích, tích liệu ở chân máy và tác động của các thiết bị bảo vệ. Báo giá phải nêu rõ phạm vi xích, gàu, đĩa xích, truyền động, cơ cấu căng băng, sàn thao tác, che chắn và phụ tùng; việc lắp đặt tại hiện trường, chạy thử, hút bụi và đấu nối cáp được thực hiện theo phạm vi ghi trong văn bản.
Bước tiếp theo đề xuất
Kết nối tiền xử lý, ép, lọc và đóng gói thành một tuyến sản xuất thực tế.
So sánh máy ép nóng, ép lạnh và máy nhỏ theo công suất mẻ.
Mở trangKết hợp làm sạch, nghiền, rang, ép, lọc và chiết rót.
Mở trangSo sánh giá, công suất, quy trình, vận hành và yêu cầu khởi động.
Mở trangGửi nguyên liệu, công suất và điểm đến để nhận báo giá phù hợp.
Nhận báo giáXem thêm tài liệu về máy, quy trình và mua hàng tại hydraulic-oil-press.com.
Mở website