Comparer les modèles
Comparez pressage à chaud, à froid et petites machines par capacité de lot.
Voir la page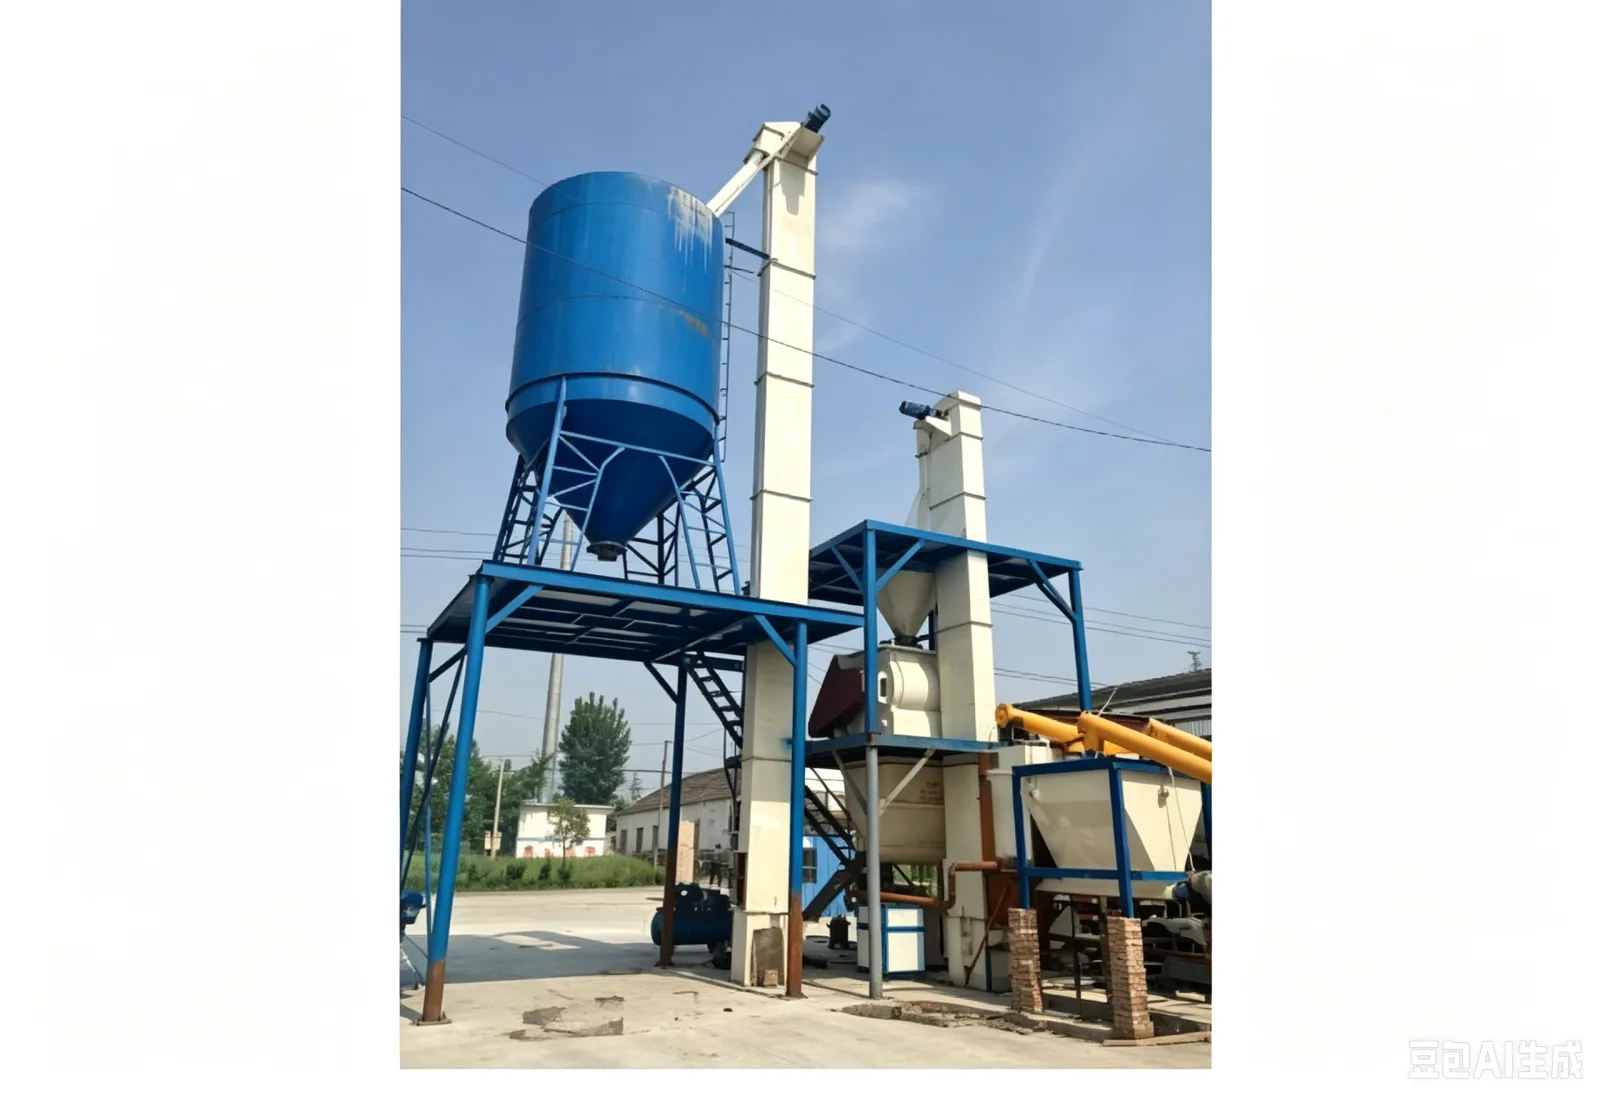
L'élévateur à godets vertical est l'entrée d'une famille classée selon la finalité de transfert vertical ; il peut être équipé d'une bande, d'une chaîne à plaques ou d'une chaîne à anneaux. La sélection ne consiste pas à figer une construction avant d'en chercher l'usage : il faut d'abord confirmer le produit, le débit, la hauteur de levage, la continuité d'alimentation et le sens de déchargement, puis comparer l'adéquation des différents types de godets et d'organes de traction.
Les poudres et particules fines appellent une attention particulière à l'étanchéité, à l'envol de poussières et au retour produit ; les granulés et petits morceaux imposent en plus d'évaluer l'impact à l'alimentation, la résistance des godets et la trajectoire de déchargement. Les produits fragiles demandent de maîtriser la vitesse de bande et les hauteurs de chute, les produits abrasifs de vérifier la surépaisseur d'usure des pièces en contact. Ce n'est qu'une fois ces conditions établies que l'on peut arrêter la configuration de la tête d'entraînement, du caisson, du pied de machine, de l'entraînement et de la tension.
L'élévateur à godets vertical peut utiliser une bande, une chaîne à plaques ou une chaîne à anneaux. La bande s'emploie couramment lorsque la marche est régulière et l'impact du produit relativement maîtrisé ; la chaîne à plaques convient mieux aux charges continues et aux efforts importants sur les godets ; la chaîne à anneaux impose une vérification poussée de la chaîne, des roues, de la tension et de la lubrification. Aucune des trois n'est supérieure dans l'absolu, indépendamment du produit et de l'implantation : le choix repose sur l'adéquation aux conditions de service, les conditions de maintenance et le périmètre du projet.
| Étape de conception | Question à trancher | Effet sur l'équipement |
|---|---|---|
| Réception du produit | L'arrivée est-elle continue, contient-elle des impuretés ou de gros morceaux ? | Détermine l'entrée, le tampon et la protection anti-bourrage en pied |
| Levage vertical | Quelles sont la hauteur de levage et le débit visé ? | Détermine l'organe de traction, les godets, l'entraînement et la hauteur hors tout |
| Déchargement en tête | Où se trouve l'équipement aval et quelle chute est admise ? | Détermine la tête d'entraînement, le sens de sortie et les tôles de guidage |
| Nettoyage et maintenance | Y a-t-il changement de produit, nettoyage ou maintenance fréquente ? | Détermine portes de visite, trappes de nettoyage, plates-formes et accès |
| Commande et protections | Quand le démarrage est-il permis, comment arrêter en cas d'anomalie ? | Détermine les interverrouillages de niveau, bourrage, désalignement, vitesse et arrêt d'urgence |
Le plan d'ingénierie doit faire apparaître simultanément la trémie de réception, le convoyage amont, l'élévateur, la goulotte de sortie, la trémie tampon et les équipements aval ; indiquer la seule hauteur de levage ne suffit pas. Pour les poudres, il faut situer les piquages de dépoussiérage et les limites d'étanchéité ; pour les granulés et semences, les hauteurs de chute de transfert et les zones susceptibles de générer de la casse. Il faut également conserver autour de la machine l'espace nécessaire au remplacement des godets, à la maintenance de l'entraînement, au nettoyage du pied et aux plates-formes et échelles.
Avant le démarrage, vérifiez la fermeture des portes de visite, l'intégrité des protections, l'absence d'accumulation en pied et l'état normal du produit amont. En marche, observez l'intensité, le bruit, les vibrations, le déchargement et les signaux de détection. Lors de la maintenance planifiée, contrôlez, selon les conditions réelles d'exploitation, l'organe de traction, la fixation des godets, les roues à chaîne ou les tambours, les paliers, le réducteur et les étanchéités ; consignez la localisation et l'évolution des usures constatées afin de planifier les pièces de rechange et les fenêtres d'arrêt.
Une arrivée massive et soudaine depuis l'amont peut provoquer une accumulation et un bourrage en pied ; si la sortie est obstruée, un retour produit ou un débordement peut apparaître près de la tête d'entraînement ; si l'alimentation amont n'est pas arrêtée avant maintenance, le personnel entrant dans la zone d'intervention s'expose à des chutes de produit. Ces risques se traitent conjointement par les interverrouillages procédé, les protections mécaniques, les procédures de site et la formation.
La réception doit s'appuyer sur le produit convenu entre les parties pour contrôler la marche en charge, le débit, les débordements, le retour produit, les vibrations, le bruit et les accès de maintenance. Le devis doit indiquer clairement s'il s'agit d'une machine seule, d'un ensemble avec plates-formes ou d'une fourniture complète incluant les interfaces amont et aval, et détailler l'entraînement, les godets, les capteurs, les protections, les pièces de rechange et les prestations de service.
Étape suivante recommandée
Reliez prétraitement, pressage, filtration et conditionnement dans une ligne réaliste.
Comparez pressage à chaud, à froid et petites machines par capacité de lot.
Voir la pageAssociez nettoyage, broyage, cuisson, pressage, filtration et remplissage.
Voir la pageComparez prix, capacité, procédé, exploitation et exigences de démarrage.
Voir la pageEnvoyez matière, capacité et destination pour un devis usine adapté.
Demander un devisConsultez d'autres ressources machines, procédés et achat sur hydraulic-oil-press.com.
Ouvrir le site