Comparer les modèles
Comparez pressage à chaud, à froid et petites machines par capacité de lot.
Voir la page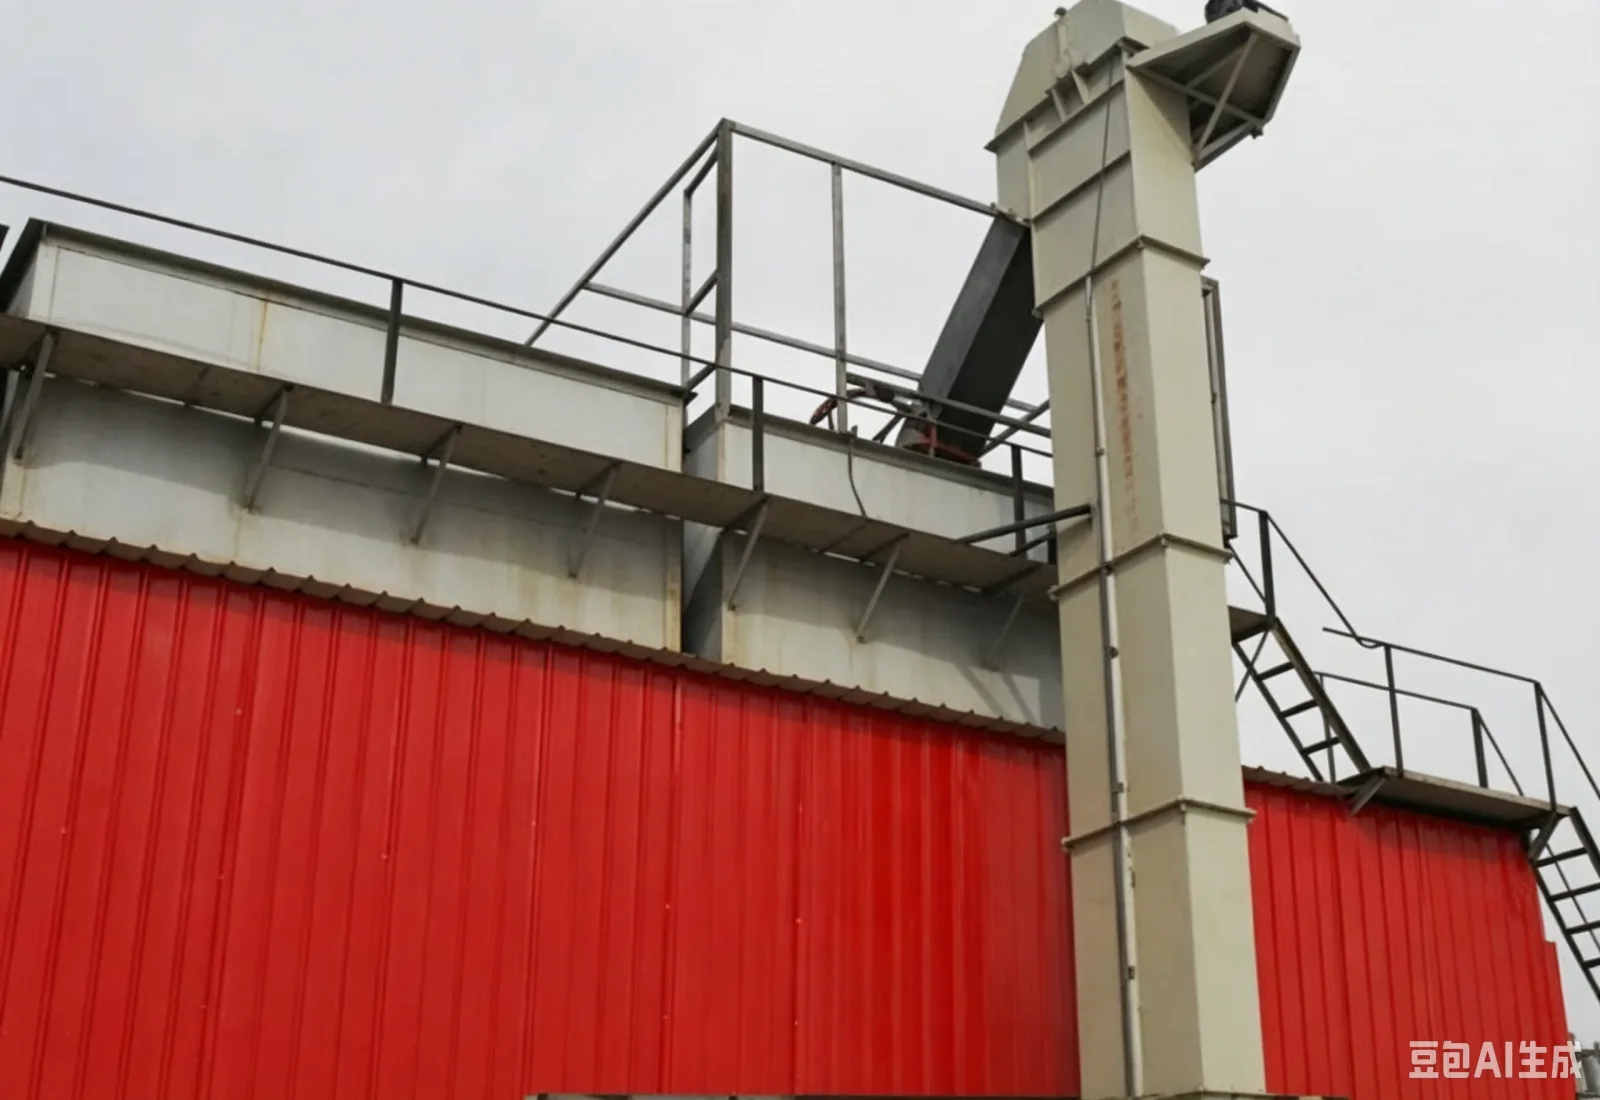
L'élévateur vertical de la série TB convient aux transferts définis à partir de la hauteur du bâtiment, du sens des piquages d'entrée et de sortie et de l'implantation des équipements aval. La forme de la machine, la disposition des godets et la structure de traction se valident conjointement avec le produit et les interfaces. Une hauteur de levage importante ou un espace d'installation restreint influent simultanément sur la hauteur hors tout, la charge de fondation, les plates-formes, la disposition de l'entraînement et les cheminements de maintenance.
Au démarrage du projet, il faut tracer l'entrée, la sortie, l'axe de la machine et les circulations, puis vérifier l'absence d'interférence avec poutres, poteaux, trémies de plancher, tuyauteries et équipements voisins. Les interfaces sur mesure doivent aussi préciser la forme des brides ou des bouches, le sens de déchargement, le point de chute en aval, les plates-formes et échelles et les limites des protections. Sans ces données, aucune désignation ne peut correspondre à la réalité du site.
Déterminez d'abord les niveaux d'axe réels des points d'entrée et de sortie, puis l'emprise au sol disponible pour le corps de machine et la hauteur libre en partie haute. Reportez ensuite sur un même plan l'alimentation amont, le silo ou l'équipement aval, les goulottes, le dépoussiérage, les plates-formes et les circulations du personnel. Cette vérification permet de détecter avant fabrication un conflit entre le sens de sortie et l'aval, une porte de visite qui ne peut s'ouvrir, une plate-forme occupée par des tuyauteries ou un espace de nettoyage insuffisant en pied.
| Configuration | Rôle dans le projet | À préciser à la commande |
|---|---|---|
| Traction et godets | Déterminent la reprise du produit et le mode de transport vertical | Caractéristiques du produit, dimension et espacement des godets, exigences anti-usure |
| Tête d'entraînement et sortie | Déterminent la position d'entraînement et le transfert vers l'aval | Sens de sortie, hauteur d'axe, espace de chute et face de maintenance |
| Caisson et pied de machine | Déterminent la hauteur totale, l'étanchéité et la réception en pied | Longueur des tronçons, portes de visite, trappes de nettoyage et mode de support |
| Plates-formes et échelles | Fournissent les accès de maintenance et de contrôle | Hauteur, largeur, garde-corps, ouvertures et limites de site |
| Capteurs et commande | Traitent bourrage, vitesse ou anomalie de niveau | Points de mesure, logique d'interverrouillage, alimentation et interfaces de signaux |
Le montage doit valider les dimensions de fondation, la verticalité de la machine, l'assemblage des tronçons, les brides d'entrée et de sortie et les liaisons de plates-formes. La mise en service commence par un contrôle à vide : trajectoire de l'organe de traction, sens d'entraînement, signaux de détection et logique d'arrêt d'urgence ; puis la charge progressive avec le produit convenu permet de vérifier l'alimentation, le levage, le déchargement, le retour produit, les vibrations et la reprise en sortie. Toute goulotte, support ou protection ajoutée en raison de conditions de site modifiées doit faire l'objet d'un avenant précisant les responsabilités.
Une exploitation durable suppose un registre de contrôle couvrant au minimum l'entraînement, l'organe de traction, la fixation des godets, les accumulations en pied, les capteurs, les étanchéités et les garde-corps. Avant intervention, arrêtez l'arrivée amont, laissez la machine se vider, coupez l'alimentation électrique et appliquez les mesures de consignation prévues sur site. Si l'équipement traite plusieurs produits, définissez la méthode de nettoyage selon les exigences de changement de lot afin d'éviter que des résidus ne passent dans le lot suivant.
La vérification en usine ou sur site doit porter sur les cotes d'implantation, la marche en charge, la trajectoire de déchargement, les accumulations, les vibrations, les interverrouillages et l'accessibilité de maintenance. Les documents commerciaux doivent distinguer machine principale, plates-formes, échelles, protections, commande, génie civil, levage, montage, mise en service et formation, afin de ne pas inclure par défaut des interfaces non standard ou des travaux de site dans le prix de la machine seule.
Étape suivante recommandée
Reliez prétraitement, pressage, filtration et conditionnement dans une ligne réaliste.
Comparez pressage à chaud, à froid et petites machines par capacité de lot.
Voir la pageAssociez nettoyage, broyage, cuisson, pressage, filtration et remplissage.
Voir la pageComparez prix, capacité, procédé, exploitation et exigences de démarrage.
Voir la pageEnvoyez matière, capacité et destination pour un devis usine adapté.
Demander un devisConsultez d'autres ressources machines, procédés et achat sur hydraulic-oil-press.com.
Ouvrir le site