比较榨油机型号
按批次产能比较热榨、冷榨和门店小型机型。
查看页面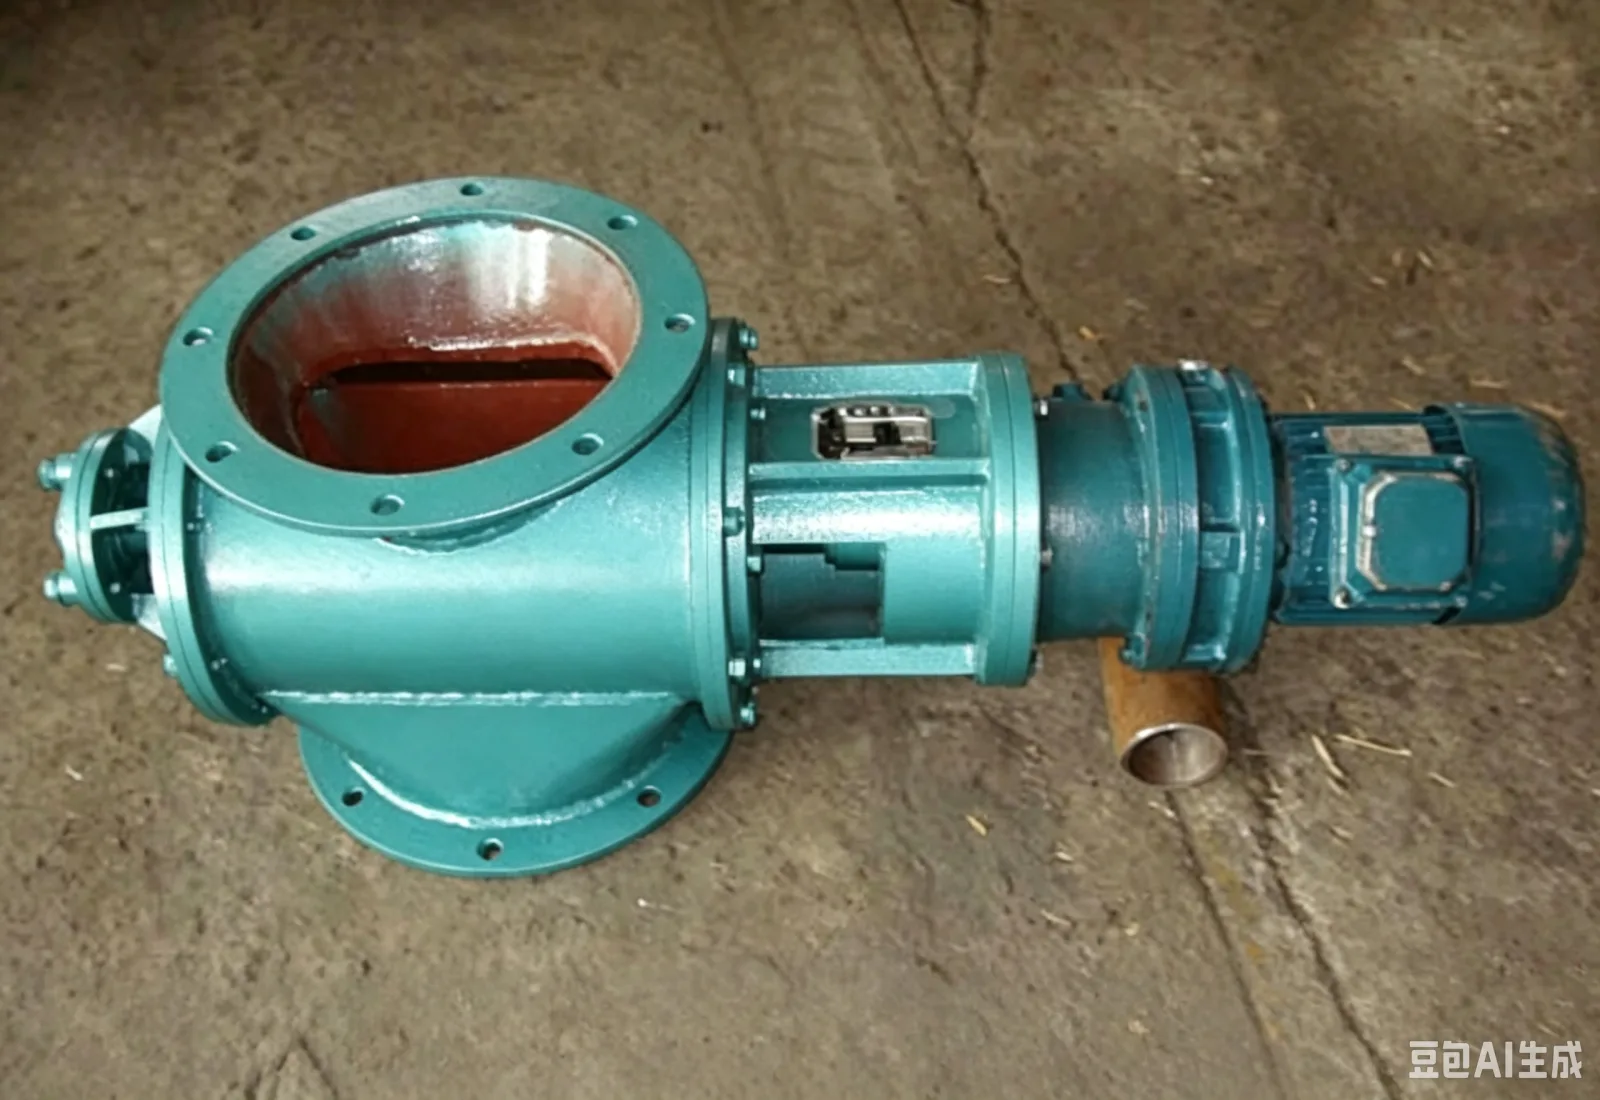
刚性星型卸料器通过旋转叶轮的腔格,将料仓或设备底部的粉粒物料以相对稳定的节拍送往下游。它通常位于除尘灰斗、储料仓、包装前缓冲仓或螺旋输送机入口。实际给料量由腔格容积、转速、物料充满程度和上游料压决定,不应只按阀体口径估算。
物料流动性差、容易架桥或含大块杂物时,上游应有适当的破拱、筛分或缓冲设计。涉及压差时,需要同时核对壳体刚度、叶轮间隙、轴端密封和允许漏气。输送易磨物料时,壳体内壁、叶片和端盖的磨损余量与维护方式要提前说明。
理论排料量来自单个腔格容积、转子转速和每转腔格数量;实际值还要扣除物料未充满、回流、压差影响和料仓来料波动。把设备用于配料时,应先确认允许的流量波动,再决定是否需要变频、上游料位控制或下游称重校核。转速提高并不总能解决产量不足,过高时反而可能造成磨损、抛料或功率异常。
| 组件 | 工作作用 | 选型关注点 |
|---|---|---|
| 阀体 | 形成物料腔和连接接口 | 壁厚、口径、法兰和耐磨要求 |
| 转子 | 分隔物料并随轴旋转排料 | 腔格尺寸、叶片形式、允许粒径和间隙 |
| 端盖与轴承 | 支撑转子并形成端部封闭 | 轴承位置、润滑、检修和温升条件 |
| 密封组件 | 减少粉料外泄和空气串流 | 物料温度、压差和更换方式 |
| 驱动装置 | 提供低速稳定扭矩 | 电机功率、减速比、变频和防护罩 |
上游料仓要避免将大块异物直接压入转子,也要避免料流长期单侧冲刷叶片。下游若为螺旋输送机、包装设备或气力输送接口,应确认落料高度、背压和启停顺序。通常应先启动下游设备,再启动卸料器并开放上游给料;停机时则先停止上游来料,待下游排空后再按顺序停止,具体逻辑以现场工艺为准。
日常检查包括驱动噪声、轴承温度、法兰漏料、转子阻力和出料均匀性。物料切换时,应按安全程序清空腔格与下游残料。出现卡滞不要反复强启,应先隔离电源和物料,再检查异物、积料、轴承或叶片擦碰。易磨工况应按实际磨损记录安排检查,而不是只按日历周期更换部件。
带料试验应关注下料均匀性、异常卡料、叶轮磨擦、轴端泄漏、振动和停机残留。供货范围应写明本体、转子、驱动、密封、安装支座、控制接口和推荐备件;与料仓、除尘器及下游输送机的现场连接不应默认包含。
建议下一步
把清理、粉碎、蒸炒、压榨、过滤和灌装组合成可落地的生产路线。