মেশিন মডেল তুলনা করুন
ব্যাচ ক্ষমতা অনুযায়ী হট-প্রেস, কোল্ড-প্রেস ও ছোট মেশিন তুলনা করুন।
পৃষ্ঠা খুলুন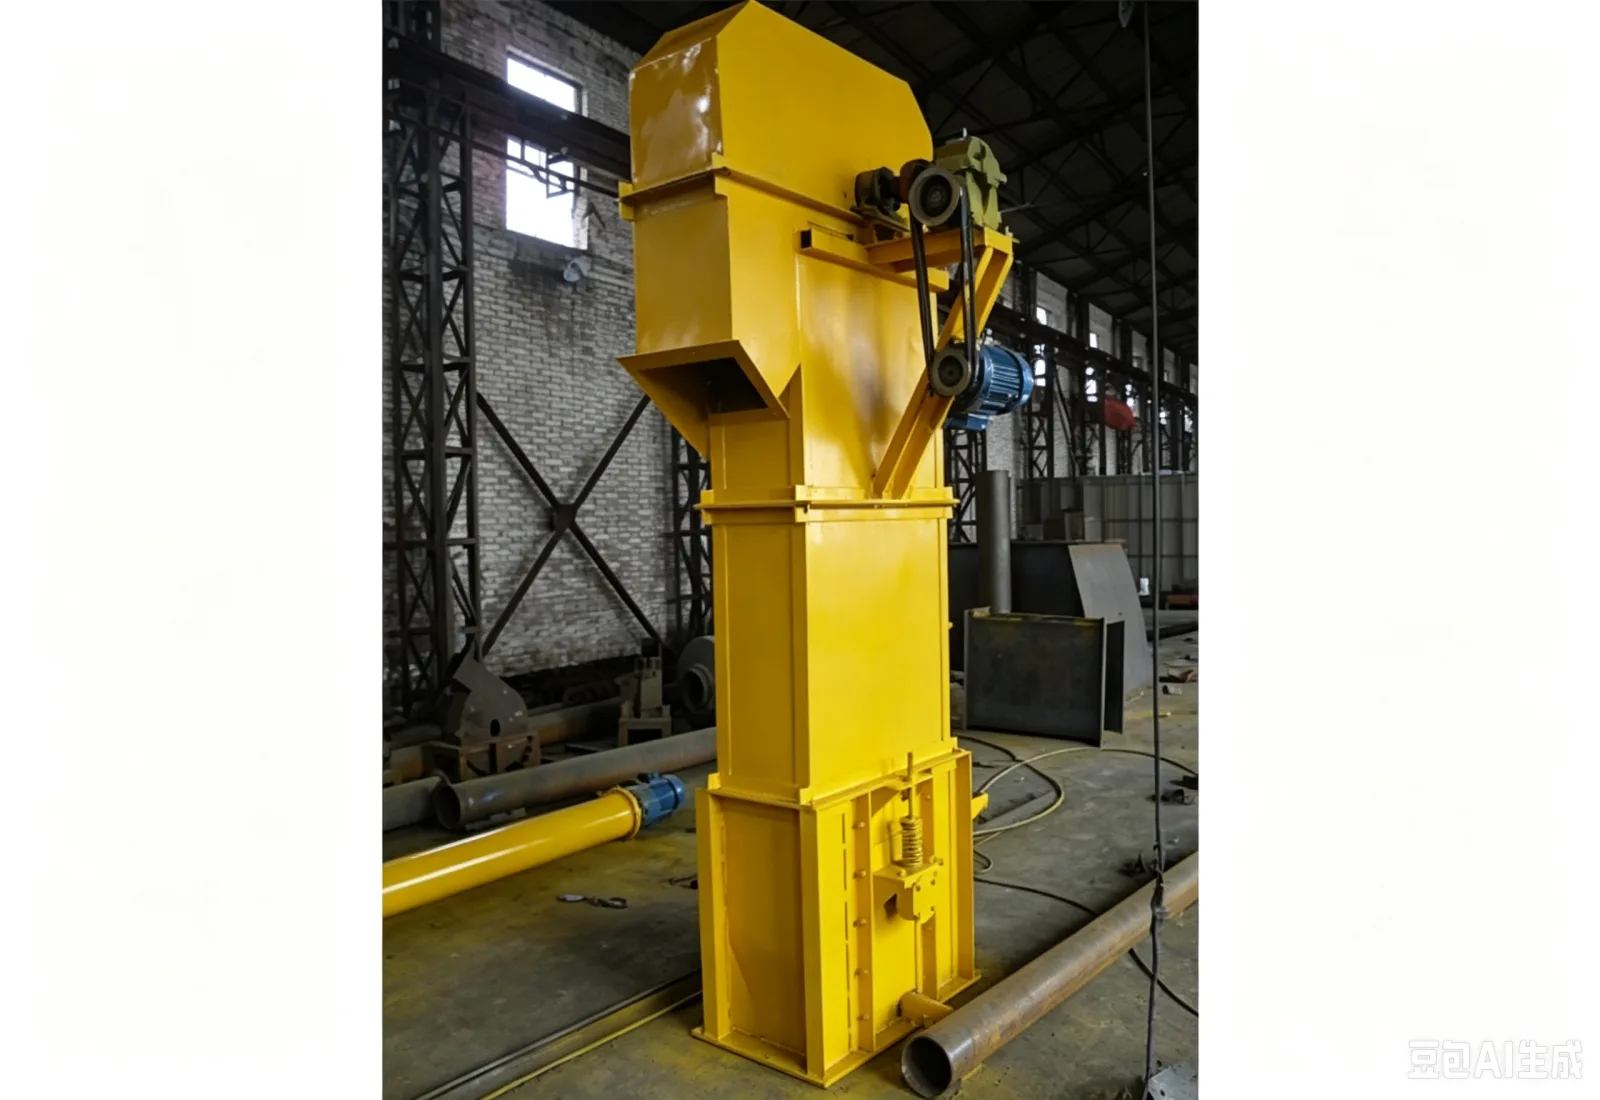
TD বেল্ট বাকেট এলিভেটর ট্র্যাকশন বেল্ট ও বাকেটের মাধ্যমে উপাদানের উল্লম্ব পরিবহন সম্পন্ন করে এবং সাধারণত শস্য, বীজ, ফিড, গুঁড়া ও সাধারণ দানাদার উপাদানে ব্যবহৃত হয়। কোনো উপাদানের জন্য উপযুক্ত কি না তা বাকেট ভরাট, বেল্টের গতি, উপাদানের গড়িয়ে পড়ার বৈশিষ্ট্য, ফিডিংয়ের আঘাত ও ডিসচার্জ পদ্ধতি একসঙ্গে বিবেচনা করে নির্ধারণ করতে হয়; শুধু উত্তোলন উচ্চতা দিয়ে প্রকৃত থ্রুপুট বোঝা যায় না।
সরঞ্জামটি সাধারণত হেড সেকশনের ড্রাইভ, ট্র্যাকশন বেল্ট, বাকেট, কেসিং, নিচের টেনশনিং বা রিটার্ন ইউনিট, ইনলেট-আউটলেট এবং সাপোর্ট কাঠামো নিয়ে গঠিত। নির্বাচনের সময় বেল্টের জয়েন্ট, বেল্ট মিসঅ্যালাইনমেন্ট সুরক্ষা, টেনশনিং স্ট্রোক, বাকেট লাগানোর পদ্ধতি, রিটার্ন সাইড ক্লিনিং এবং নিচের জমা উপাদান ব্যবস্থাপনা নিশ্চিত করা উচিত। ভঙ্গুর শস্য বা তেলবীজের ক্ষেত্রে অনুমোদিত ভাঙন ও অবশিষ্টের সূচক নমুনা পরীক্ষার মাধ্যমে নির্ধারণ করতে হবে।
নিচের ফিডিং সেকশন চলমান বাকেটে উপাদান পাঠায়, বাকেট কেসিং বরাবর উপরে ওঠে এবং হেড সেকশনে নির্ধারিত পথে উপাদান আউটলেটে পাঠায়। ফিডিং খুব বেশি হলে নিচে উপাদান জমতে পারে বা বাকেট অসমভাবে ভরতে পারে; ফিডিং কম হলে উৎপাদন ওঠানামা করে। ডিসচার্জের পথ উপাদানের কণার আকার, আর্দ্রতা, বাকেটের গতি ও আউটলেটের গঠন দ্বারাও প্রভাবিত হয়; প্রকৃত প্রকল্পে প্রতিনিধিত্বমূলক উপাদান দিয়ে ফিরে আসা উপাদান, আটকে থাকা বা ছিটকে পড়া হচ্ছে কি না পরীক্ষা করা উচিত।
| অংশ | কাজ | যা নিশ্চিত করতে হবে |
|---|---|---|
| বাকেট | উপাদান গ্রহণ, উত্তোলন ও ডিসচার্জ | আয়তন, ফাঁক, উপাদান, লাগানোর পদ্ধতি ও অনুমোদিত টুকরোর মাপ |
| বেল্ট | বাকেট টানে ও ড্রাইভ শক্তি প্রেরণ করে | প্রস্থ, প্লাই সংখ্যা, জয়েন্ট, টেনশনিং ও মিসঅ্যালাইনমেন্ট নিয়ন্ত্রণ |
| হেড সেকশন ও ড্রাইভ | বেল্ট চালায় ও উপরের ডিসচার্জ সম্পন্ন করে | মোটর-গিয়ারবক্স, রক্ষণাবেক্ষণের অবস্থান, ব্রেক ও গার্ডিং |
| কেসিং ও বেস | উপাদানের প্রবাহ সীমিত রাখে ও উপর-নিচ কাঠামো যুক্ত করে | উচ্চতা, সিলিং, পরিদর্শন দরজা, পরিষ্কার ও সাপোর্ট |
| সনাক্তকরণ উপাদান | অস্বাভাবিক অবস্থা পর্যবেক্ষণ ও ইন্টারলকে অংশ নেয় | মিসঅ্যালাইনমেন্ট, গতি, জ্যাম, লেভেল ও ইমার্জেন্সি স্টপ সংকেত |
সরঞ্জামের মোট উচ্চতা, উপরের রক্ষণাবেক্ষণ, নিচের পরিষ্কার এবং দুই পাশের পরিদর্শন দরজার জন্য জায়গা রাখতে হবে। আপস্ট্রিম-ডাউনস্ট্রিম সরঞ্জামের কেন্দ্র উচ্চতা ও ডিসচার্জের দিক লেআউট অঙ্কনে নিশ্চিত করা উচিত, যাতে আউটলেট সরাসরি বিম, কলাম, বিনের দেয়াল বা সরু পথের দিকে না থাকে। সাপোর্ট কাঠামো ও ফাউন্ডেশনে সরঞ্জামের নিজস্ব ওজন, উপাদানের লোড, প্ল্যাটফর্ম-সিঁড়ি এবং সম্ভাব্য কম্পন বিবেচনা করতে হবে। লিফটিং, সেগমেন্ট সংযোগ ও বেল্ট বসানোর পদ্ধতিও পণ্য পৌঁছানোর আগে স্পষ্ট থাকা উচিত।
ডাউনস্ট্রিম সরঞ্জাম প্রস্তুত হওয়ার পর উত্তোলন শুরু করা ভালো; বন্ধ করার সময় আগে আপস্ট্রিম ফিডিং থামিয়ে যন্ত্রের ভেতরের উপাদান যতটা সম্ভব খালি করতে হবে। চলার সময় বেল্ট মিসঅ্যালাইনমেন্ট, টেনশনিংয়ের অবস্থা, বাকেটের ফাস্টেনিং, ড্রাইভের শব্দ, নিচের জমা উপাদান ও আউটলেটে ফিরে আসা উপাদান পরীক্ষা করুন। বেল্টের অস্বাভাবিক দোলা, বাকেটের ঘষা বা উত্তোলন স্পষ্টভাবে কমে গেলে ফিডিং বন্ধ করে পরীক্ষা করতে হবে; বারবার চালু-বন্ধ করে সমস্যা সমাধানের চেষ্টা করা উচিত নয়।
লোডসহ পরিচালনায় ফিডিং, উত্তোলন, ডিসচার্জ, ফিরে আসা উপাদান, বেল্ট মিসঅ্যালাইনমেন্ট, জ্যাম ও পরিষ্কারের নাগাল পরীক্ষা করতে হবে। কোটেশনে বেল্ট, বাকেট, ড্রাইভ, কেসিং, টেনশনিং, সনাক্তকরণ উপাদান, গার্ডিং ও প্ল্যাটফর্মের পরিধি থাকতে হবে; সিভিল ফাউন্ডেশন, ধুলা সংগ্রহের নালি, সাইট কেবল ও সংযোগ কমিশনিং প্রকল্পের তালিকায় স্পষ্ট করতে হবে।
প্রস্তাবিত পরবর্তী ধাপ
প্রি-ট্রিটমেন্ট, প্রেসিং, ফিল্টারিং ও প্যাকেজিংকে একটি ব্যবহারযোগ্য উৎপাদন লাইনে যুক্ত করুন।
ব্যাচ ক্ষমতা অনুযায়ী হট-প্রেস, কোল্ড-প্রেস ও ছোট মেশিন তুলনা করুন।
পৃষ্ঠা খুলুনপরিষ্কার, ভাঙা, ভাজা, প্রেসিং, ফিল্টারিং ও ফিলিং যুক্ত করুন।
পৃষ্ঠা খুলুনদাম, ক্ষমতা, প্রক্রিয়া, পরিচালনা ও স্টার্টআপ চাহিদা তুলনা করুন।
পৃষ্ঠা খুলুনকাঁচামাল, ক্ষমতা ও গন্তব্য পাঠিয়ে উপযুক্ত কারখানা কোটেশন নিন।
কোটেশন নিনhydraulic-oil-press.com-এ আরও মেশিন, প্রক্রিয়া ও ক্রয় তথ্য দেখুন।
ওয়েবসাইট খুলুন