মেশিন মডেল তুলনা করুন
ব্যাচ ক্ষমতা অনুযায়ী হট-প্রেস, কোল্ড-প্রেস ও ছোট মেশিন তুলনা করুন।
পৃষ্ঠা খুলুন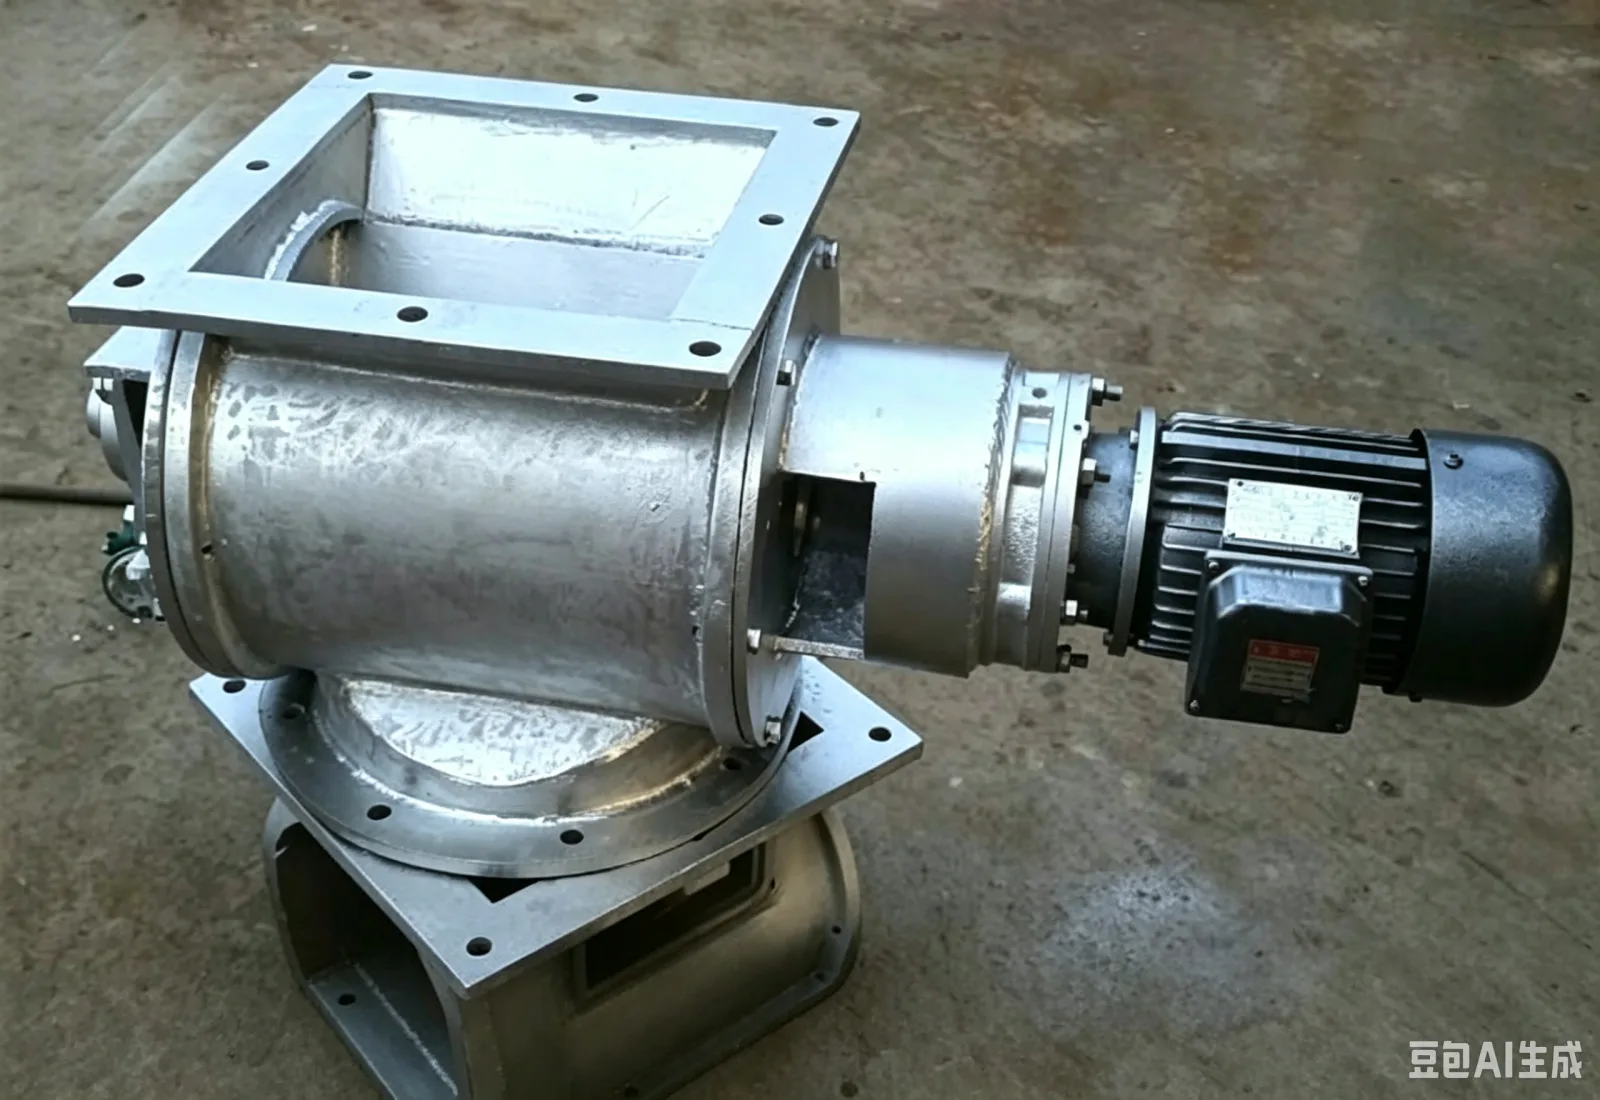
স্টেইনলেস স্টিল রোটারি এয়ারলক বিন, ডাস্ট হপার, স্ক্রিনিং সরঞ্জাম বা পরিবহন ব্যবস্থার নিচে বসিয়ে রোটরের পকেটের মাধ্যমে বাল্ক উপাদান নিয়ন্ত্রিত ছন্দে বের করে দেয়। এটি একদিকে ফিডিংয়ের দায়িত্ব নিতে পারে, অন্যদিকে চাপ পার্থক্যযুক্ত সংলগ্ন সেকশনের মধ্যে বায়ু লিকেজ কমাতে পারে। উপযুক্ততা নির্ভর করে উপাদানের কণার আকার, প্রবাহশীলতা, তাপমাত্রা, চাপ পার্থক্য এবং সংস্পর্শ উপাদানের চাহিদার উপর।
কেসিং, রোটর ও এন্ড কভারের সংস্পর্শ উপাদান, ইনলেট-আউটলেটের ধরন, রোটরের ব্লেড সংখ্যা ও পকেটের মাপ, এবং শ্যাফট-প্রান্তের সিল ও ড্রাইভ পদ্ধতি নিশ্চিত করা প্রয়োজন। উপাদানে লম্বা আঁশ, দলা বাঁধা কণা বা বড় টুকরো থাকলে আটকে যাওয়া বা অস্বাভাবিক ক্ষয় হতে পারে, তাই আগে নমুনা উপাদানের মূল্যায়ন করা উচিত। ধোয়া বা ঘন ঘন পরিষ্কার প্রয়োজন হলে খুলে ফেলার সুবিধা ও খালি করার পদ্ধতিও কারিগরি পরিধিতে লিখতে হবে।
উপাদান উপর থেকে রোটরের পকেটে ঢোকে, গিয়ার-রিডিউসড ড্রাইভে রোটর একটি করে পকেট ঘোরায় এবং নিচ দিয়ে উপাদান বের হয়। প্রতিটি পকেটের প্রকৃত ভরাট স্থির থাকে না; এটি উপাদানের প্রবাহশীলতা, আপস্ট্রিমের লেভেল, ঘূর্ণন গতি ও চাপ পার্থক্য দ্বারা প্রভাবিত হয়। তাই এই সরঞ্জাম নিয়ন্ত্রিত ডিসচার্জ ছন্দ দিতে পারে, কিন্তু উচ্চ নির্ভুলতার ওজন যন্ত্রের বিকল্প নয়। সরঞ্জামটি একই সঙ্গে এয়ারলকিংয়ের কাজ করলে ব্লেড ও কেসিংয়ের মধ্যকার ক্লিয়ারেন্স, শ্যাফট-প্রান্তের সিল এবং আপস্ট্রিম-ডাউনস্ট্রিম চাপ পার্থক্য কারিগরি যাচাইয়ে অন্তর্ভুক্ত করতে হবে।
স্টেইনলেস স্টিল বেছে নেওয়া হয় সাধারণত নির্দিষ্ট সংস্পর্শ উপাদান, পরিচ্ছন্নতা বা ক্ষয়প্রতিরোধের প্রয়োজন মেটাতে; তবু কেসিং, রোটর, শ্যাফট, ফাস্টেনার ও সিলে আলাদাভাবে কোন উপাদান ব্যবহার হবে তা স্পষ্ট লিখতে হবে। খাদ্য বা উপাদান পরিবর্তনযুক্ত প্রকল্পে গুরুত্বপূর্ণ বিষয় শুধু উপাদানের নাম নয়, চেম্বারের ডেড কর্নার, খোলা যায় এমন অংশের পরিধি, খালি করার পথ, পরিষ্কারের মাধ্যম এবং পরিষ্কারের পর পুনঃসংযোজন যাচাইও। ভেজা উপাদান ব্লেডের গোড়ায় জমতে পারে, তাই পর্যবেক্ষণ ও পরিষ্কারের ব্যবস্থা রাখা উচিত।
| বিষয় | প্রভাব | যা নিশ্চিত করতে হবে |
|---|---|---|
| রোটরের পকেট | প্রতি ঘূর্ণনে তাত্ত্বিক ডিসচার্জ আয়তন নির্ধারণ করে | ব্লেড সংখ্যা, পকেটের মাপ ও অনুমোদিত কণার আকার |
| শ্যাফট-প্রান্তের সিল | উপাদান ও বায়ু লিকেজ এবং রক্ষণাবেক্ষণের হারে প্রভাব | সিলের ধরন, চাপ পার্থক্য, তাপমাত্রা ও লুব্রিকেশনের সীমা |
| ইনলেট-আউটলেট | বিন ও ডাউনস্ট্রিম সরঞ্জামের সংযোগ নির্ধারণ করে | গোল বা চৌকো মুখ, ফ্ল্যাঞ্জ, ইনস্টলেশনের দিক ও পতনের জায়গা |
| ড্রাইভ অ্যাসেম্বলি | গতি, টর্ক ও ইন্টারলক পদ্ধতি নির্ধারণ করে | মোটর, গিয়ারবক্স, ইনভার্টার ও সুরক্ষার প্রয়োজন |
| পরিষ্কার কাঠামো | উপাদান পরিবর্তন ও রক্ষণাবেক্ষণের সময়ে প্রভাব | এন্ড কভার খোলা-লাগানো, পর্যবেক্ষণ মুখ, খালি করা ও টুলের জায়গা |
সরঞ্জামের উপরে দীর্ঘস্থায়ী ব্রিজিং এড়াতে হবে; বিন বা অ্যাশ হপারের আউটলেটের আকৃতি সমান পতনের অনুকূল হওয়া দরকার। ইনস্টলেশনের পর রোটর সহজে ঘোরে কি না, ফ্ল্যাঞ্জ সেন্টারে আছে কি না এবং ড্রাইভের সুরক্ষা সম্পূর্ণ কি না পরীক্ষা করুন। চলার সময় অস্বাভাবিক ঘর্ষণের শব্দ, তাপবৃদ্ধি বা থেমে থেমে ডিসচার্জকে স্বাভাবিক ধরে নেওয়া যাবে না। রক্ষণাবেক্ষণের সময় বিদ্যুৎ বিচ্ছিন্ন করে আপস্ট্রিমের উপাদান আটকাতে হবে এবং ভেতরের রোটর থেমেছে ও অবশিষ্ট চাপ পার্থক্য নেই তা নিশ্চিত করে তবেই এন্ড কভার বা গার্ড খোলা যাবে।
গ্রহণযোগ্যতা পরীক্ষায় খালি ও লোডসহ ঘূর্ণন, ডিসচার্জের ধারাবাহিকতা, সিলের অবস্থা, তাপবৃদ্ধি, শব্দ ও অবশিষ্ট পরীক্ষা করা উচিত। কোটেশনে বডি, রোটর, গিয়ারবক্স, মোটর, কাপলিং, সিল, ফ্ল্যাঞ্জ ও খুচরা যন্ত্রাংশ আলাদাভাবে লিখতে হবে; ক্ষয়প্রবণ অংশের উপাদান, পরিমাণ ও প্রতিস্থাপনের শর্ত অর্ডারে নিশ্চিত করা ভালো।
প্রস্তাবিত পরবর্তী ধাপ
প্রি-ট্রিটমেন্ট, প্রেসিং, ফিল্টারিং ও প্যাকেজিংকে একটি ব্যবহারযোগ্য উৎপাদন লাইনে যুক্ত করুন।
ব্যাচ ক্ষমতা অনুযায়ী হট-প্রেস, কোল্ড-প্রেস ও ছোট মেশিন তুলনা করুন।
পৃষ্ঠা খুলুনপরিষ্কার, ভাঙা, ভাজা, প্রেসিং, ফিল্টারিং ও ফিলিং যুক্ত করুন।
পৃষ্ঠা খুলুনদাম, ক্ষমতা, প্রক্রিয়া, পরিচালনা ও স্টার্টআপ চাহিদা তুলনা করুন।
পৃষ্ঠা খুলুনকাঁচামাল, ক্ষমতা ও গন্তব্য পাঠিয়ে উপযুক্ত কারখানা কোটেশন নিন।
কোটেশন নিনhydraulic-oil-press.com-এ আরও মেশিন, প্রক্রিয়া ও ক্রয় তথ্য দেখুন।
ওয়েবসাইট খুলুন