মেশিন মডেল তুলনা করুন
ব্যাচ ক্ষমতা অনুযায়ী হট-প্রেস, কোল্ড-প্রেস ও ছোট মেশিন তুলনা করুন।
পৃষ্ঠা খুলুন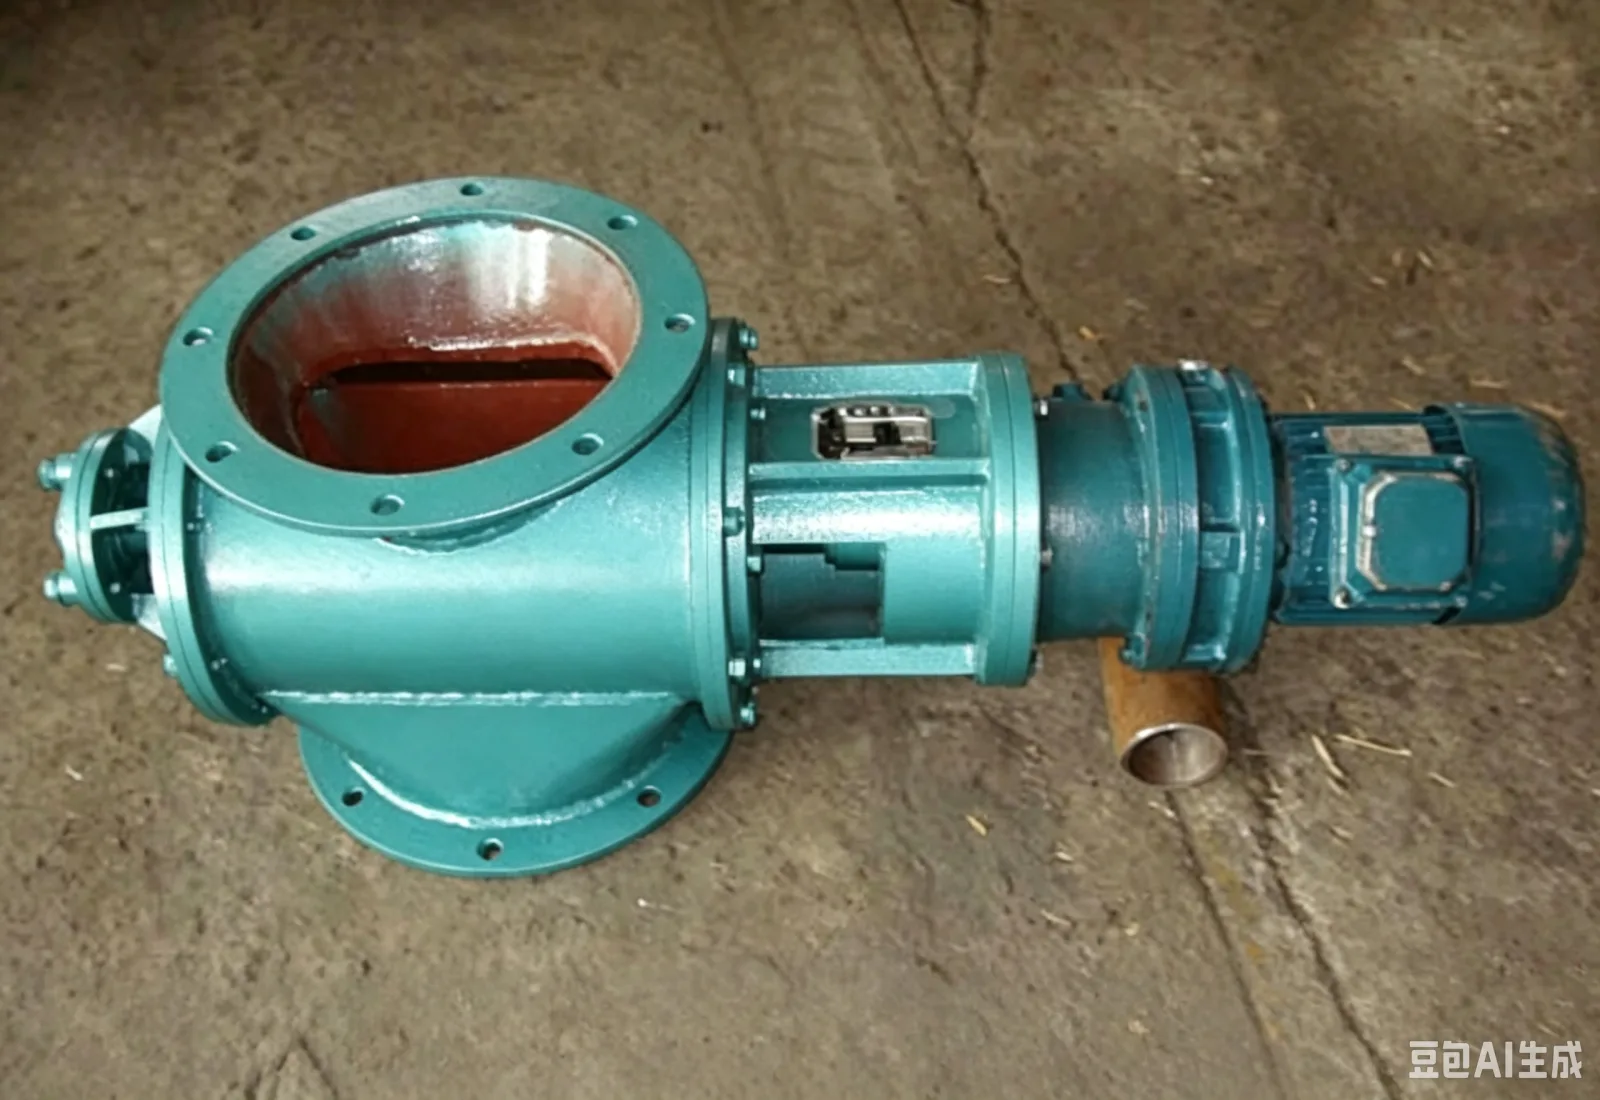
রিজিড রোটারি এয়ারলক ঘূর্ণায়মান রোটরের পকেটের মাধ্যমে বিন বা সরঞ্জামের নিচ থেকে গুঁড়া ও দানাদার উপাদান তুলনামূলক স্থির ছন্দে ডাউনস্ট্রিমে পাঠায়। এটি সাধারণত ডাস্ট কালেক্টরের অ্যাশ হপার, স্টোরেজ বিন, প্যাকিংয়ের আগের বাফার বিন বা স্ক্রু কনভেয়রের ইনলেটে বসানো হয়। প্রকৃত ফিড পরিমাণ পকেটের আয়তন, ঘূর্ণন গতি, উপাদানের ভরাটের মাত্রা এবং আপস্ট্রিমের উপাদান চাপের উপর নির্ভর করে; শুধু ভালভ বডির ব্যাস দেখে অনুমান করা ঠিক নয়।
উপাদানের প্রবাহশীলতা খারাপ হলে, ব্রিজিং হওয়ার প্রবণতা থাকলে বা বড় টুকরো ময়লা থাকলে আপস্ট্রিমে উপযুক্ত ব্রিজ-ব্রেকিং, স্ক্রিনিং বা বাফার নকশা রাখতে হবে। চাপ পার্থক্য জড়িত থাকলে কেসিংয়ের দৃঢ়তা, রোটরের ক্লিয়ারেন্স, শ্যাফট-প্রান্তের সিল এবং অনুমোদিত বায়ু লিকেজ একসঙ্গে যাচাই করতে হবে। ঘর্ষণক্ষম উপাদান পরিবহনের সময় কেসিংয়ের ভেতরের দেয়াল, ব্লেড ও এন্ড কভারের ক্ষয়ভাতা ও রক্ষণাবেক্ষণ পদ্ধতি আগেই উল্লেখ করা উচিত।
তাত্ত্বিক ডিসচার্জ পরিমাণ একটি পকেটের আয়তন, রোটরের গতি ও প্রতি ঘূর্ণনে পকেটের সংখ্যা থেকে আসে; প্রকৃত মান থেকে অসম্পূর্ণ ভরাট, ব্যাকফ্লো, চাপ পার্থক্যের প্রভাব এবং বিন থেকে আসা উপাদানের ওঠানামা বাদ দিতে হয়। ডোজিংয়ে ব্যবহার করলে প্রথমে অনুমোদিত প্রবাহ-ওঠানামা নিশ্চিত করুন, তারপর ইনভার্টার, আপস্ট্রিম লেভেল নিয়ন্ত্রণ বা ডাউনস্ট্রিম ওজন যাচাই লাগবে কি না সিদ্ধান্ত নিন। গতি বাড়ালেই উৎপাদন ঘাটতি মেটে না; অতিরিক্ত গতি বরং ক্ষয়, উপাদান ছিটকে পড়া বা অস্বাভাবিক শক্তি খরচ ঘটাতে পারে।
| উপাদান | কার্যকারিতা | নির্বাচনে লক্ষণীয় |
|---|---|---|
| ভালভ বডি | উপাদানের চেম্বার ও সংযোগ ইন্টারফেস তৈরি করে | দেয়ালের পুরুত্ব, ব্যাস, ফ্ল্যাঞ্জ ও ক্ষয়রোধের প্রয়োজন |
| রোটর | উপাদান আলাদা করে শ্যাফটের সঙ্গে ঘুরে ডিসচার্জ করে | পকেটের মাপ, ব্লেডের ধরন, অনুমোদিত কণার আকার ও ক্লিয়ারেন্স |
| এন্ড কভার ও বিয়ারিং | রোটরকে ধরে রাখে ও প্রান্ত বন্ধ করে | বিয়ারিংয়ের অবস্থান, লুব্রিকেশন, রক্ষণাবেক্ষণ ও তাপবৃদ্ধি |
| সিল অ্যাসেম্বলি | গুঁড়া নির্গমন ও বায়ু চলাচল কমায় | উপাদানের তাপমাত্রা, চাপ পার্থক্য ও প্রতিস্থাপন পদ্ধতি |
| ড্রাইভ ইউনিট | কম গতিতে স্থির টর্ক দেয় | মোটর ক্ষমতা, রিডাকশন অনুপাত, ইনভার্টার ও গার্ড কভার |
আপস্ট্রিম বিন থেকে যেন বড় টুকরো বিজাতীয় বস্তু সরাসরি রোটরে চাপ না দেয় এবং উপাদানের প্রবাহ দীর্ঘদিন একদিক থেকে ব্লেডে ঘষা না দেয়। ডাউনস্ট্রিমে স্ক্রু কনভেয়র, প্যাকিং সরঞ্জাম বা নিউম্যাটিক পরিবহন ইন্টারফেস থাকলে পতনের উচ্চতা, ব্যাকপ্রেশার ও স্টার্ট-স্টপ ক্রম নিশ্চিত করুন। সাধারণত আগে ডাউনস্ট্রিম সরঞ্জাম চালু করে তারপর এয়ারলক চালানো ও আপস্ট্রিম ফিডিং খোলা উচিত; বন্ধ করার সময় প্রথমে আপস্ট্রিমের উপাদান বন্ধ করে ডাউনস্ট্রিম খালি হওয়ার পর ক্রম অনুযায়ী থামাতে হবে। প্রকৃত লজিক সাইটের প্রক্রিয়া অনুযায়ী নির্ধারিত হবে।
দৈনিক পরীক্ষায় ড্রাইভের শব্দ, বিয়ারিংয়ের তাপমাত্রা, ফ্ল্যাঞ্জ থেকে উপাদান নির্গমন, রোটরের প্রতিরোধ এবং ডিসচার্জের সমতা অন্তর্ভুক্ত। উপাদান বদলের সময় নিরাপত্তা প্রক্রিয়া মেনে পকেট ও ডাউনস্ট্রিমের অবশিষ্ট খালি করতে হবে। আটকে গেলে বারবার জোর করে চালু করা যাবে না; প্রথমে বিদ্যুৎ ও উপাদান বিচ্ছিন্ন করে বিজাতীয় বস্তু, জমা উপাদান, বিয়ারিং বা ব্লেডের ঘষা পরীক্ষা করুন। ঘর্ষণক্ষম অবস্থায় শুধু ক্যালেন্ডার অনুযায়ী নয়, প্রকৃত ক্ষয়ের রেকর্ড অনুযায়ী পরীক্ষার সময়সূচি ঠিক করা উচিত।
লোডসহ পরীক্ষায় ডিসচার্জের সমতা, অস্বাভাবিক জ্যাম, রোটরের ঘষা, শ্যাফট-প্রান্তের লিকেজ, কম্পন এবং বন্ধ করার পর অবশিষ্ট উপাদানের দিকে লক্ষ রাখতে হবে। সরবরাহের পরিধিতে বডি, রোটর, ড্রাইভ, সিল, মাউন্টিং সাপোর্ট, কন্ট্রোল ইন্টারফেস ও প্রস্তাবিত খুচরা যন্ত্রাংশ লিখতে হবে; বিন, ডাস্ট কালেক্টর ও ডাউনস্ট্রিম কনভেয়রের সঙ্গে সাইট সংযোগ স্বয়ংক্রিয়ভাবে অন্তর্ভুক্ত ধরা উচিত নয়।
প্রস্তাবিত পরবর্তী ধাপ
প্রি-ট্রিটমেন্ট, প্রেসিং, ফিল্টারিং ও প্যাকেজিংকে একটি ব্যবহারযোগ্য উৎপাদন লাইনে যুক্ত করুন।
ব্যাচ ক্ষমতা অনুযায়ী হট-প্রেস, কোল্ড-প্রেস ও ছোট মেশিন তুলনা করুন।
পৃষ্ঠা খুলুনপরিষ্কার, ভাঙা, ভাজা, প্রেসিং, ফিল্টারিং ও ফিলিং যুক্ত করুন।
পৃষ্ঠা খুলুনদাম, ক্ষমতা, প্রক্রিয়া, পরিচালনা ও স্টার্টআপ চাহিদা তুলনা করুন।
পৃষ্ঠা খুলুনকাঁচামাল, ক্ষমতা ও গন্তব্য পাঠিয়ে উপযুক্ত কারখানা কোটেশন নিন।
কোটেশন নিনhydraulic-oil-press.com-এ আরও মেশিন, প্রক্রিয়া ও ক্রয় তথ্য দেখুন।
ওয়েবসাইট খুলুন